
 Česky
 English
 Deutsch
 Polski
 Français
 Srpski
Programmazione PLC e modifiche al controllo delle macchine
Programmazione PLC su misura per i vostri processi
Programmiamo PLC e interfacce HMI per nuove macchine e per modifiche di linee esistenti. Per una valutazione inviateci il tipo di PLC e di pannello, la descrizione della funzione richiesta o del guasto e l'informazione se disponete del progetto o di un backup del programma. Per una linea in esercizio indicate la possibile finestra di fermo.
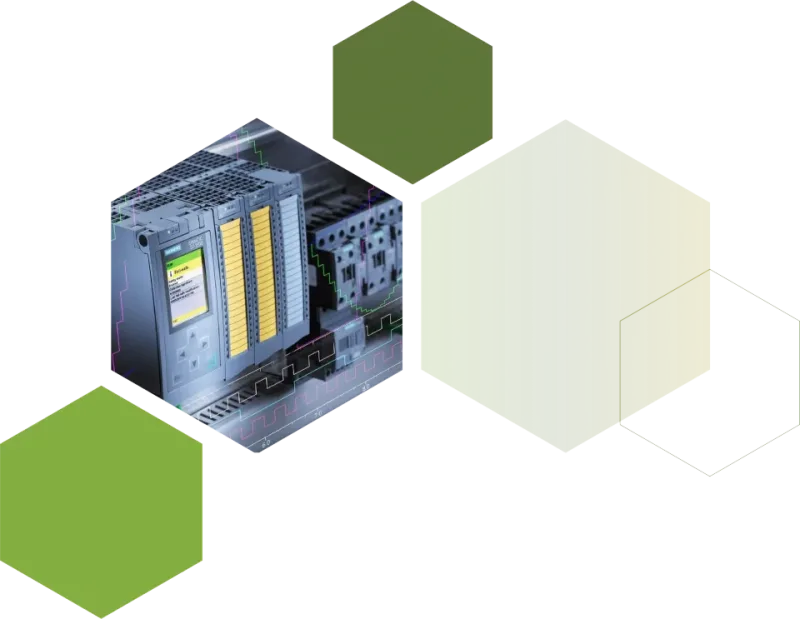
Cosa deve fare la macchina in modo diverso?
Prepariamo le modifiche a PLC e HMI di macchine esistenti in base alla specifica variazione del processo produttivo. Nella specifica indicate il tipo di sistema di controllo, la disponibilità del progetto sorgente o di un backup e il fermo pianificato. Insieme definiamo le funzioni da modificare, il collegamento con la parte elettrica e la meccanica e il metodo di verifica dopo l'avvio.
Per un nuovo sistema di controllo descrivete lo svolgimento del lavoro richiesto. Per la modifica di un programma esistente confrontate il comportamento attuale con lo stato desiderato e indicate le funzioni che non devono cambiare.
La richiesta può riguardare una diversa sequenza di operazioni, una modifica dei comandi o il trasferimento di segnali a un altro impianto. L'entità esatta viene valutata in base al sistema, alla documentazione disponibile e alle condizioni operative.
Programmazione PLC, interfacce HMI e collegamento delle macchine
Ammodernamento PLC di macchine esistenti
Se dovete modificare il controllo di una macchina, valutiamo prima il programma disponibile, il backup, il pannello operatore e i collegamenti con gli impianti circostanti. In base alla specifica proponiamo quali funzioni modificare e come verificarle.
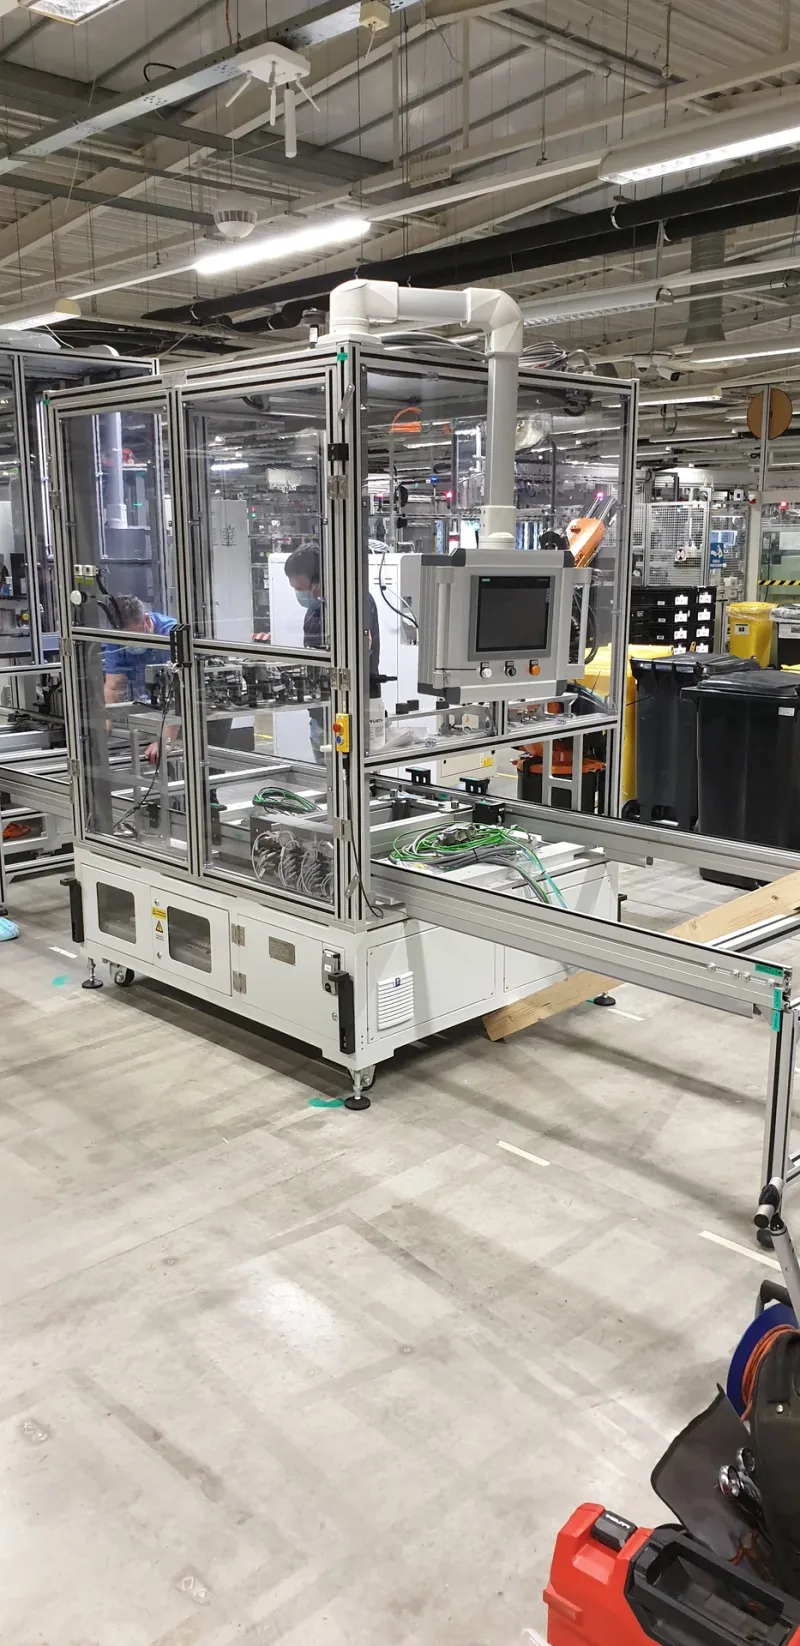
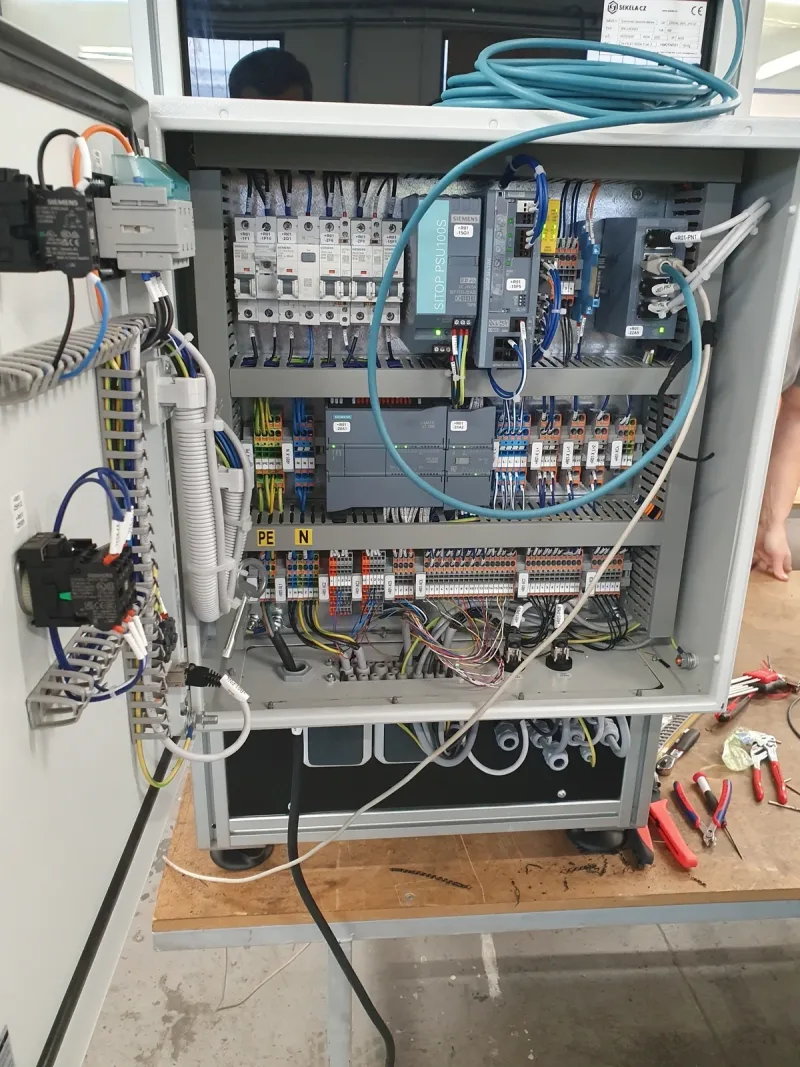
Durante l'installazione della linea FHS ci siamo occupati, tra l'altro, di modifiche ai quadri elettrici, traduzioni delle HMI e supporto all'avvio della produzione.
Installazione e messa in funzione della linea di produzione FHS
Esempio di realizzazione: modifica di un programma PLC Siemens e del pannello operatore
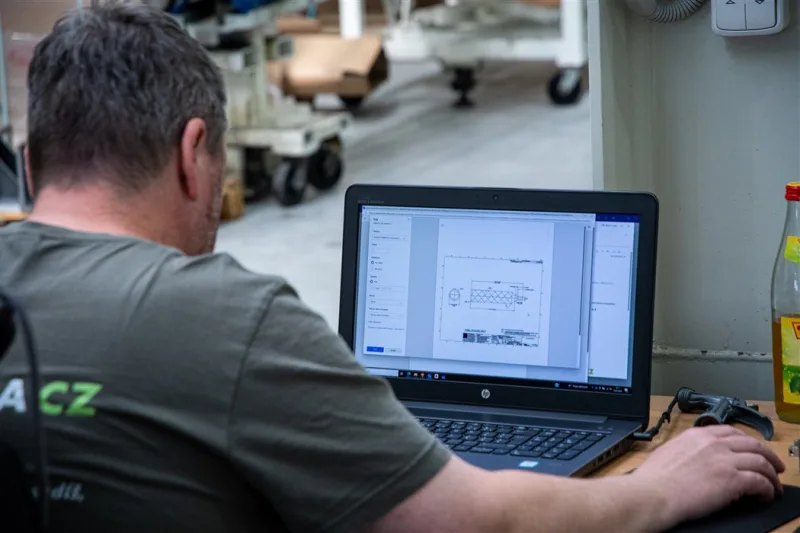
Sequenza di lavoro
Ordine delle fasi, condizioni di avvio e di completamento dell'operazione e interruzione del ciclo. La specifica collega la funzione richiesta ai sensori e agli azionamenti della macchina.
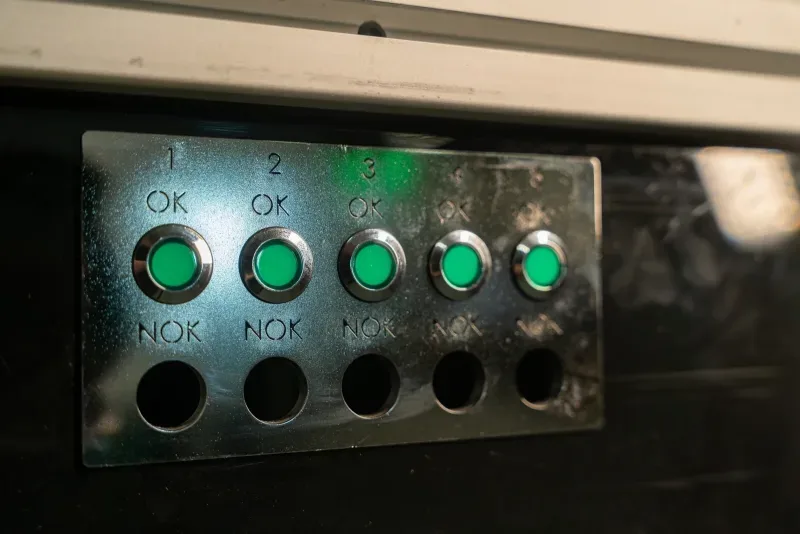
Comandi e messaggi
Schermate HMI, cioè del pannello operatore, impostazioni e informazioni per l'operatore. Chiariamo anche la procedura richiesta in caso di guasto o di interruzione del lavoro.
Collegamenti con gli impianti circostanti
Scambio di segnali e stati con le altre parti della postazione. Nella modifica di un programma definiamo i nuovi collegamenti e le funzioni che devono rimanere invariate.
Controllo in applicazioni concrete
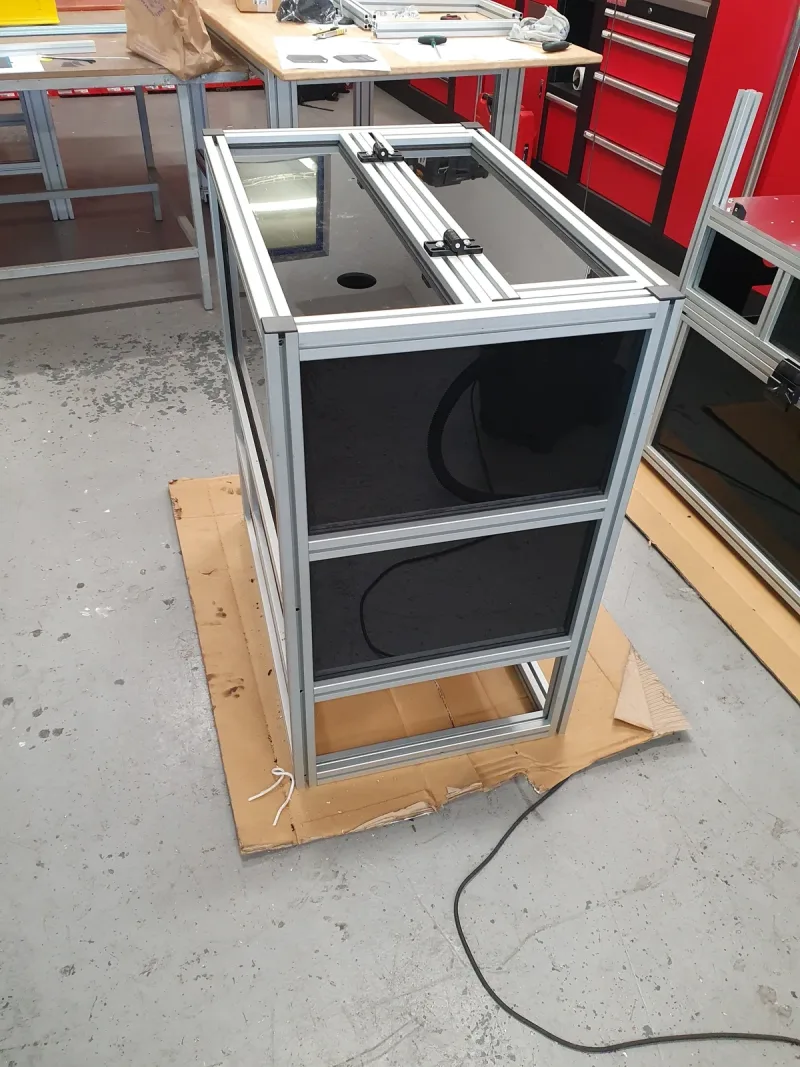
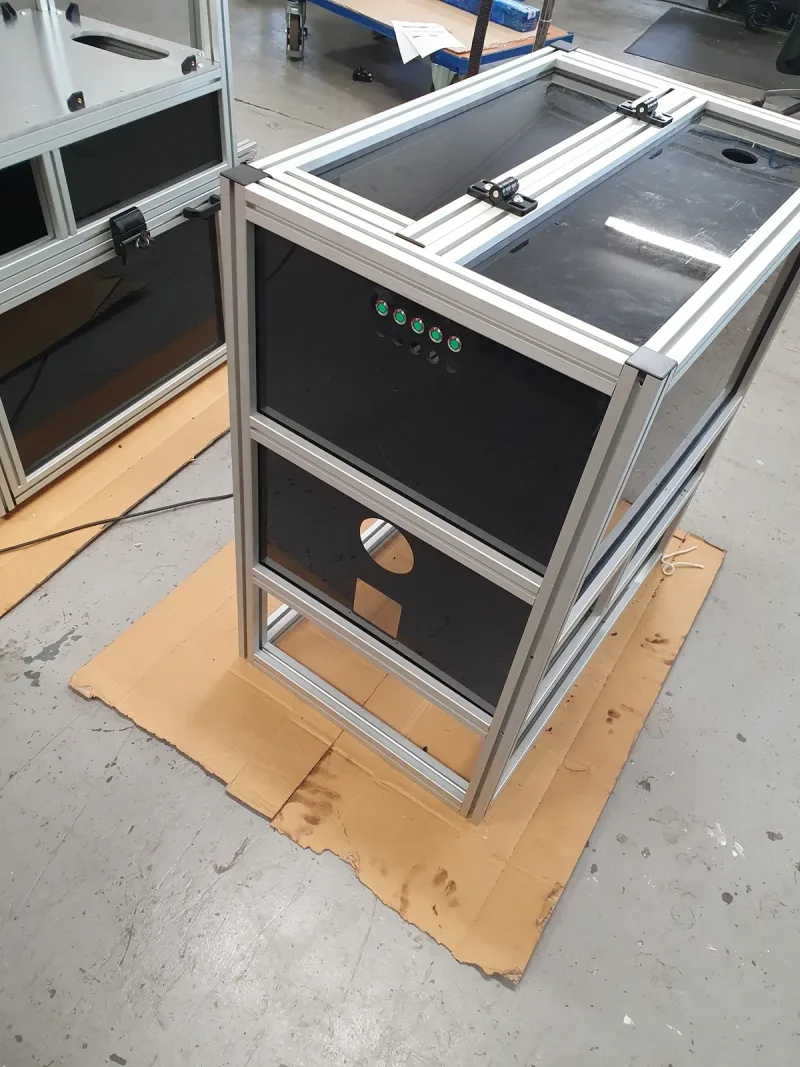
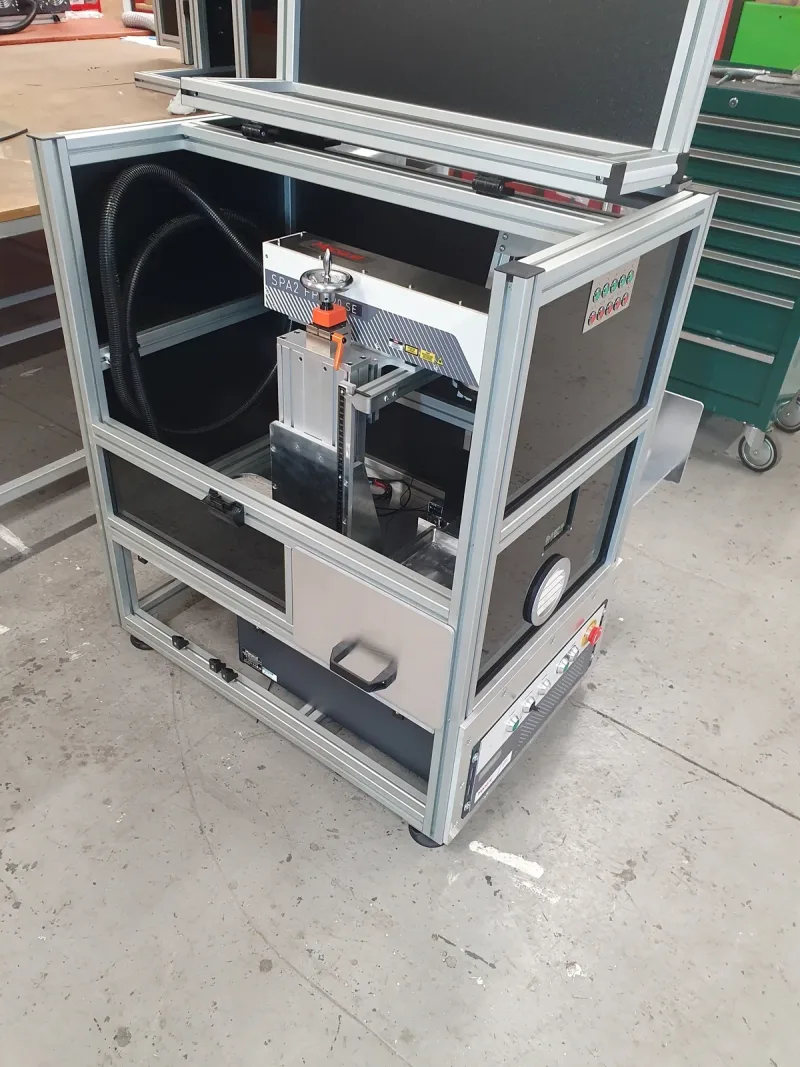
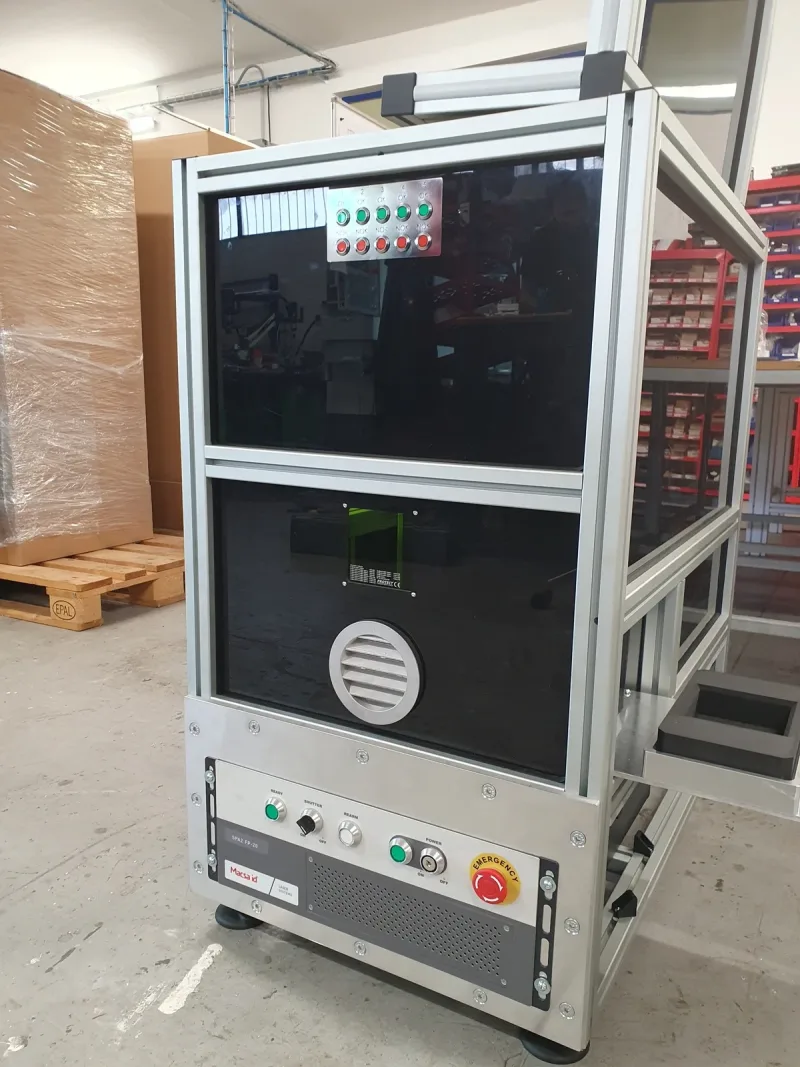
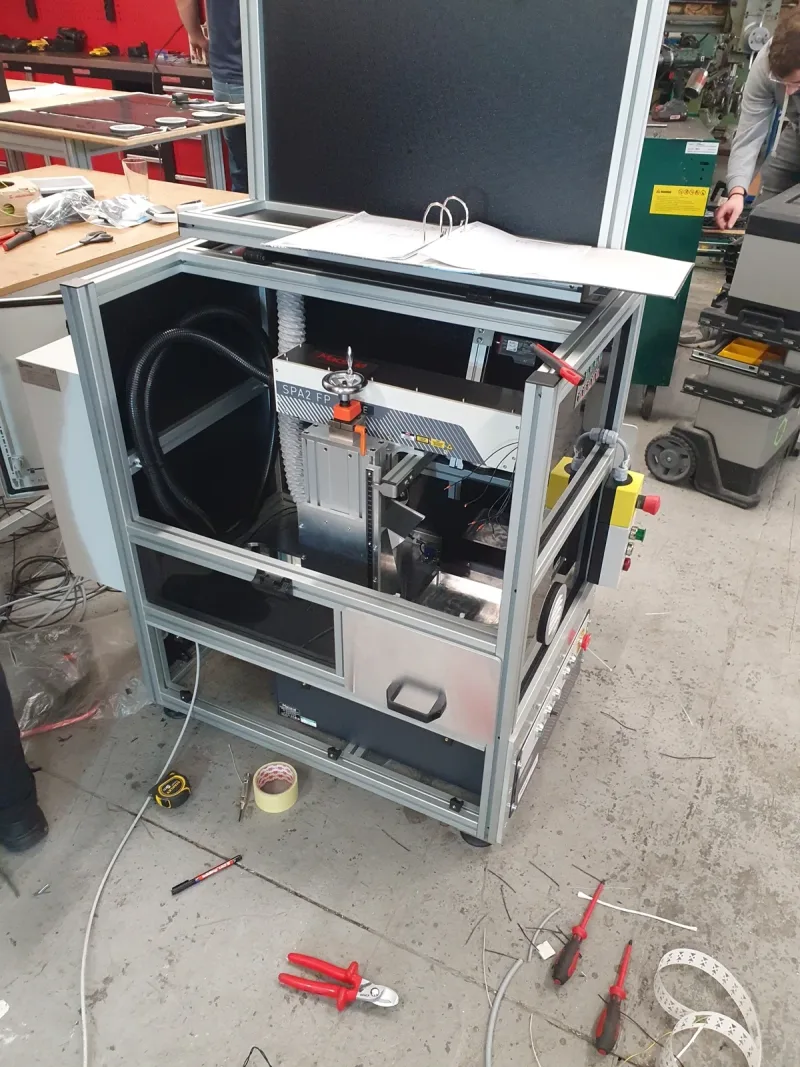
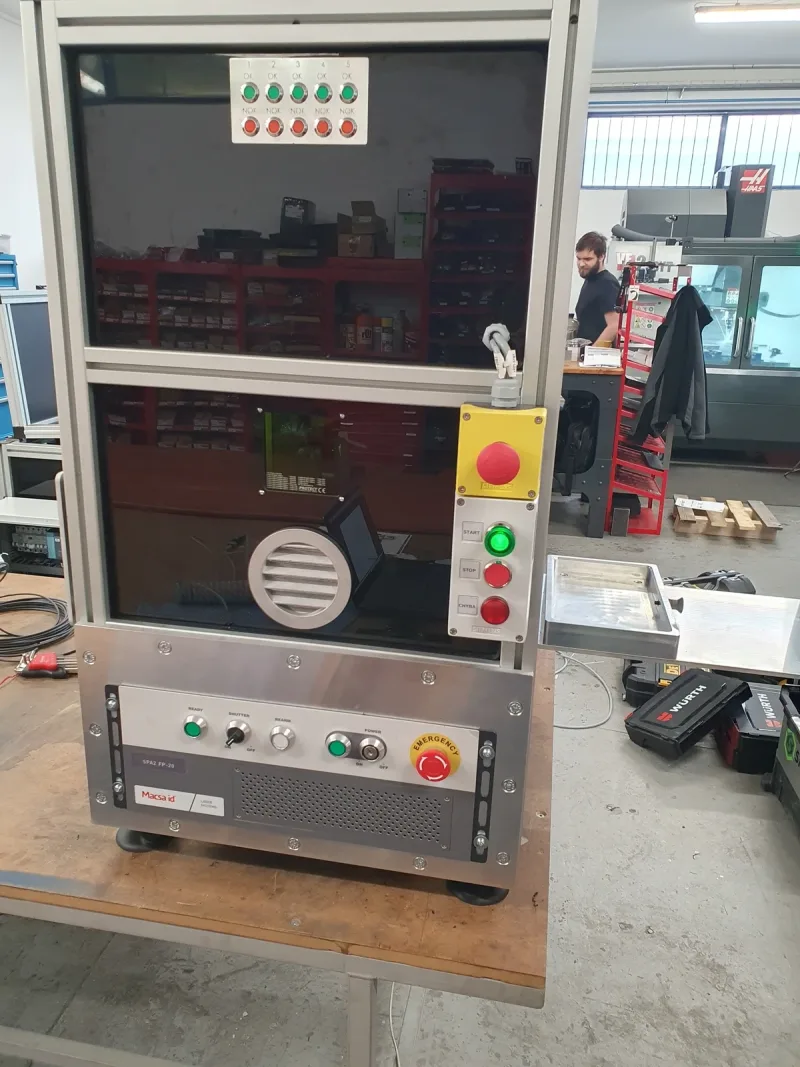
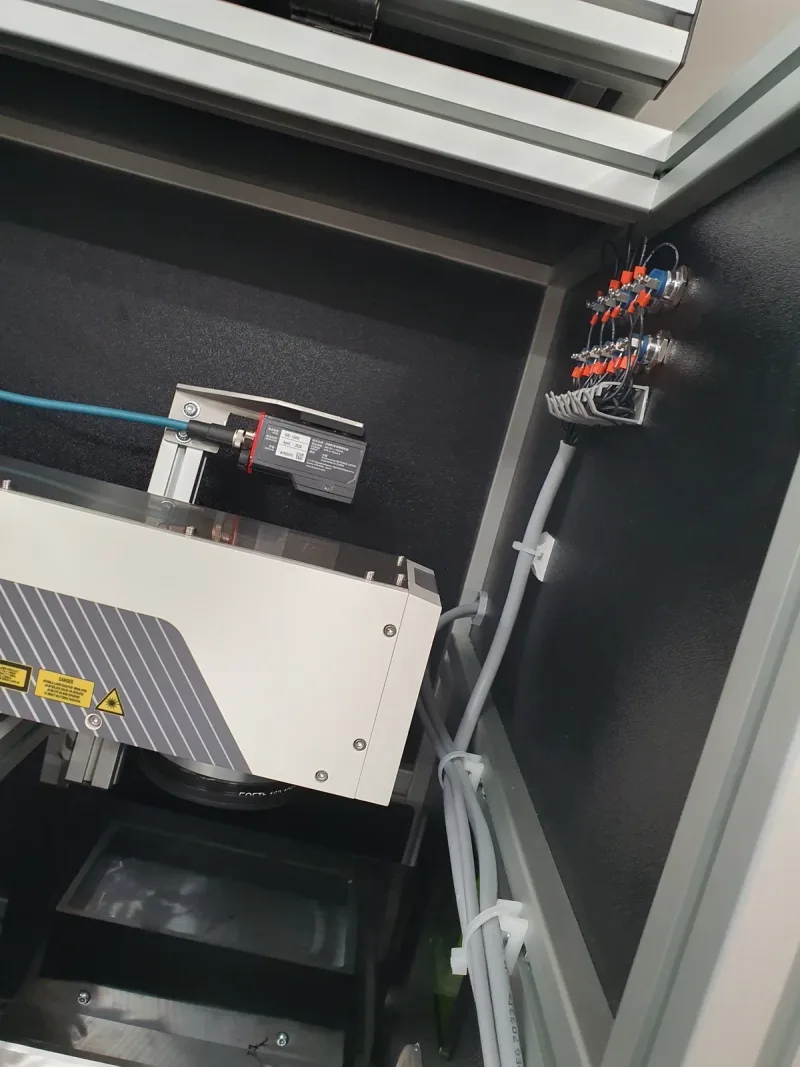
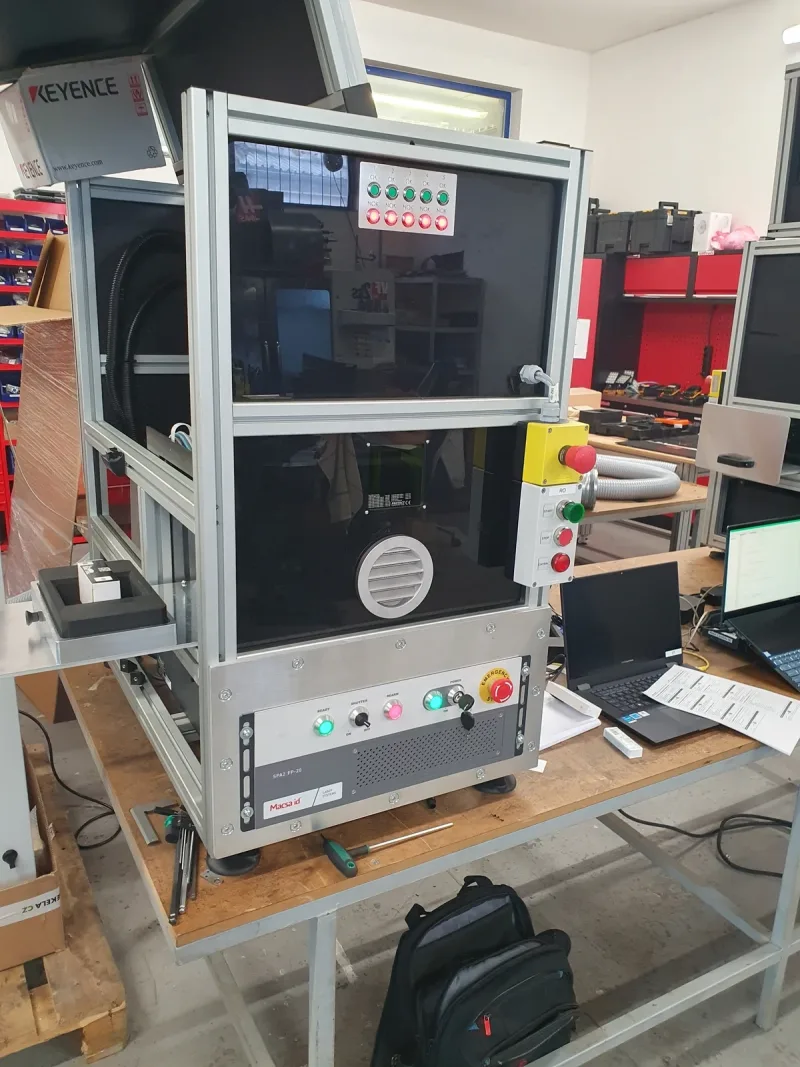
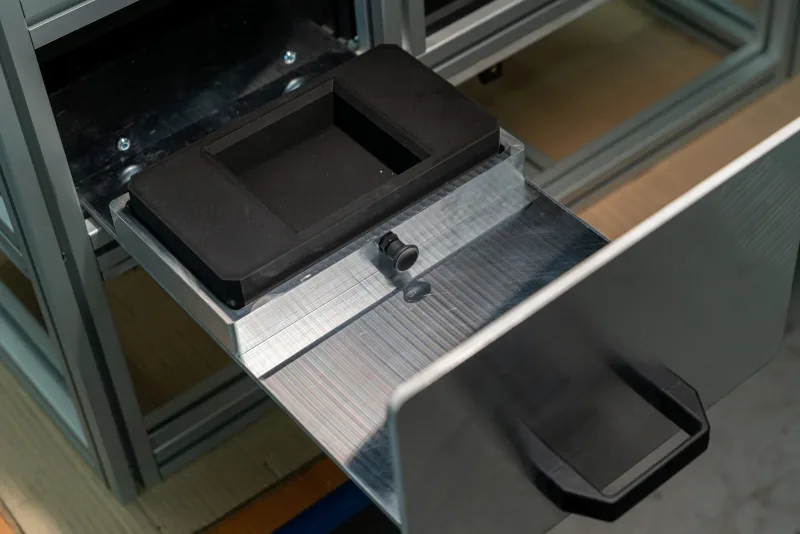
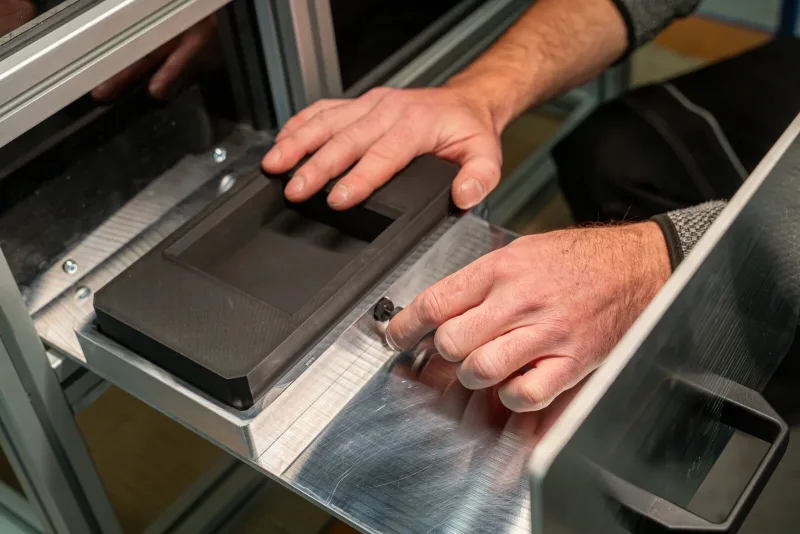
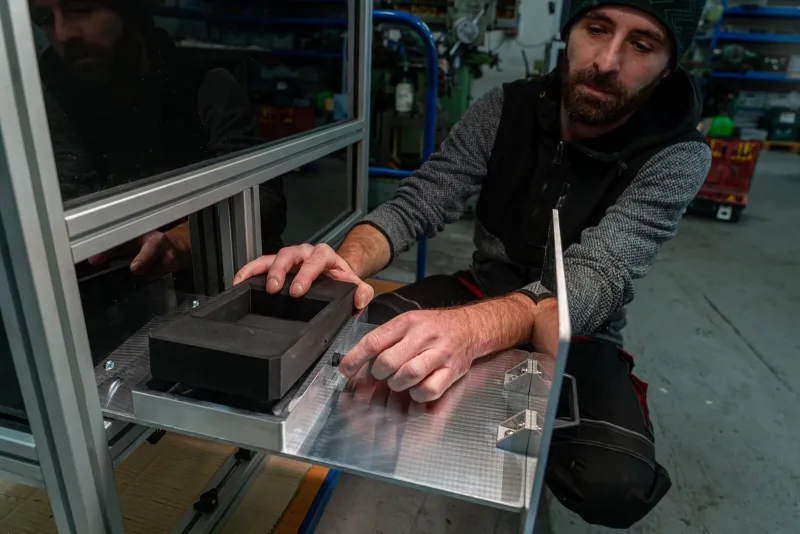
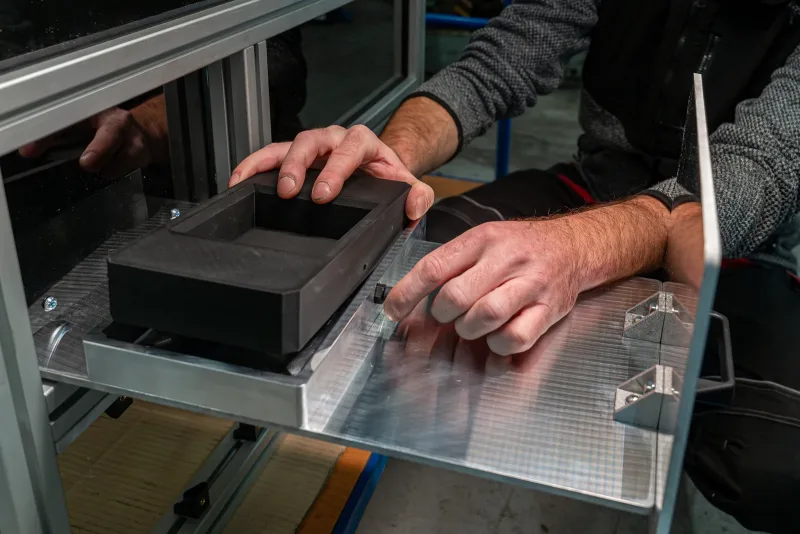
Marcatura laser e controllo di codici DMC
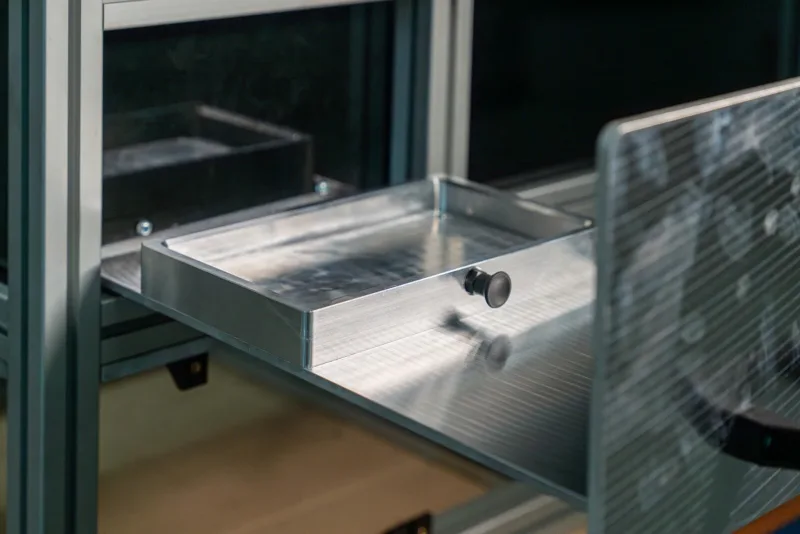
Dopo il carico delle scatole avvengono la marcatura laser e la successiva lettura dei codici DMC. Un programma dedicato ne controlla il contenuto. Il dettaglio mostra il collegamento tra ciclo di lavoro e controllo del risultato.
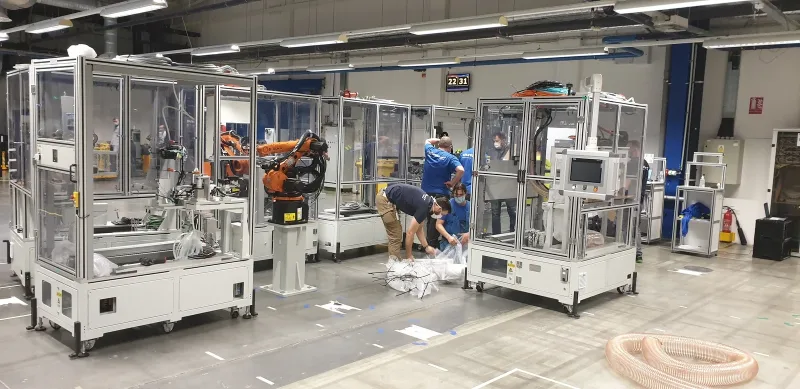
Installazione e messa in funzione della linea di produzione FHS
Per una linea di produzione destinata a un cliente del settore automobilistico abbiamo lavorato, tramite un'azienda partner, alla messa in funzione dei processi, alle traduzioni dei pannelli operatore e alle modifiche degli impianti. Si trattava della partecipazione alla fornitura di una linea del produttore FHS.
Documentazione per valutare una modifica del controllo
Una richiesta di programmazione PLC deve descrivere la funzione concreta e l'ambiente in cui la modifica deve funzionare.
Controllo e progetto disponibile
Indicate il tipo esatto di PLC, la generazione del sistema, l'ambiente di sviluppo e il pannello operatore. Descrivete la disponibilità del progetto aggiornato, dei backup, della documentazione elettrica e di un accesso autorizzato. È importante anche sapere se la documentazione corrisponde allo stato attuale della macchina.
Segnali e macchine collegate
Indicate gli impianti che si scambiano dati e descrivete il significato dei segnali. Per ogni nuovo collegamento specificate cosa avvia l'operazione, cosa ne conferma il completamento e quale condizione deve attendere la macchina successiva.
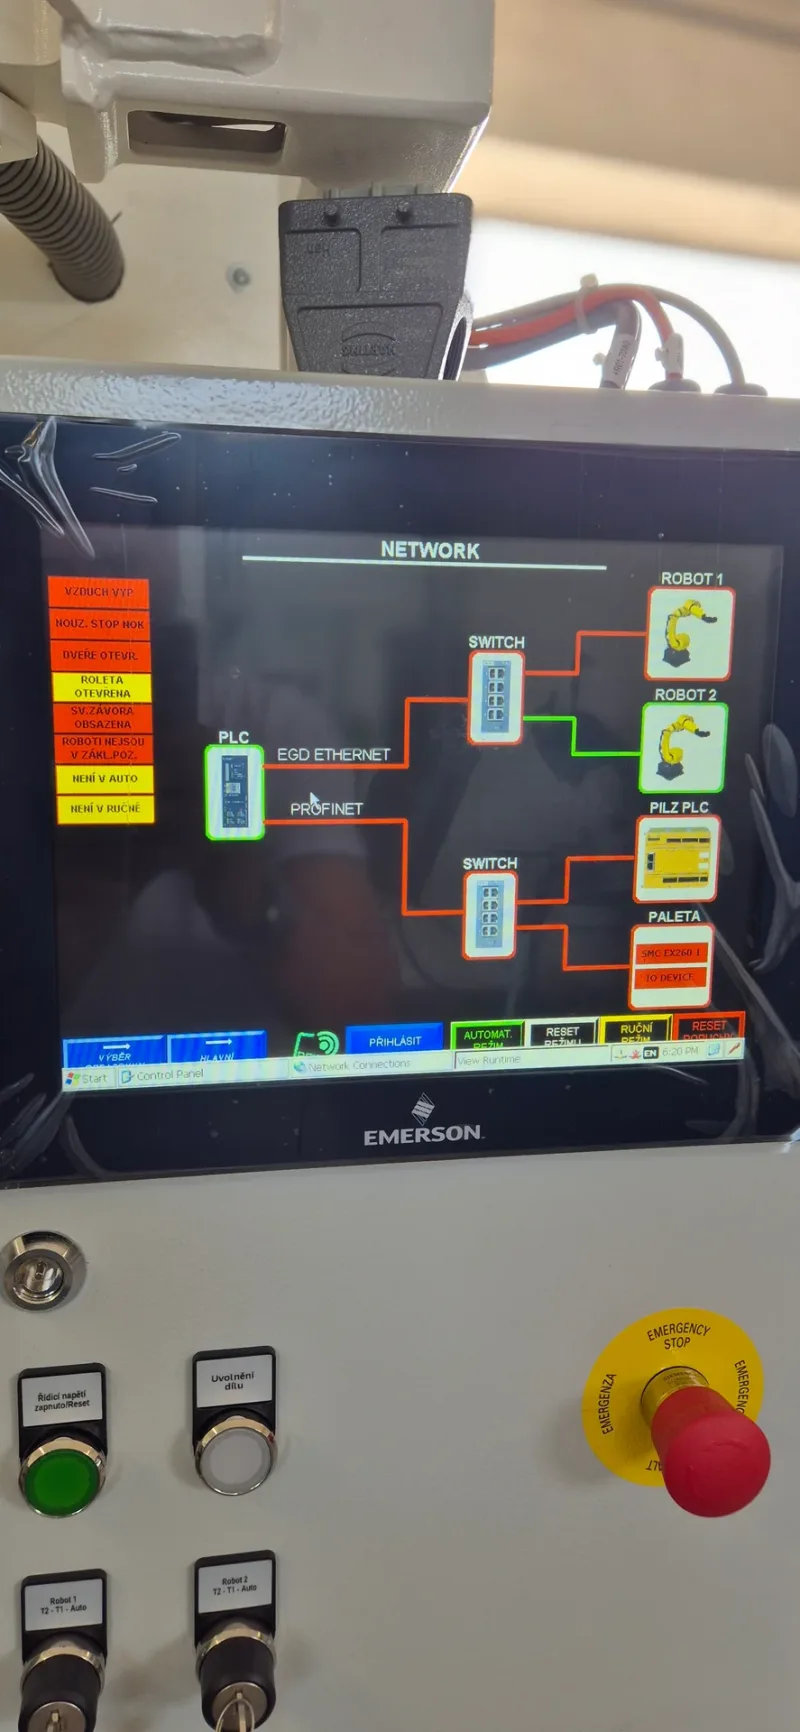
Comandi e andamento dell'errore
Descrivete la procedura automatica e manuale, i messaggi sul pannello e la ripresa richiesta dopo un'interruzione. Per un problema saltuario sono utili le circostanze in cui si verifica, la variante specifica del prodotto e l'ultima fase che la macchina ha ancora eseguito.
Dalla descrizione della funzione all'implementazione del programma
Definizione della modifica richiesta
Confrontiamo il comportamento attuale con lo stato desiderato. Per un nuovo sistema di controllo redigiamo la descrizione del ciclo; per una modifica indichiamo le funzioni che devono rimanere invariate.
Proposta di intervento e collaudi
Concordiamo gli accessi necessari, l'entità dei backup, le condizioni di fermo e il metodo di verifica. Chiariamo anche la procedura di ripristino della produzione nel caso in cui durante l'implementazione emerga un ostacolo.
Programmazione e messa in servizio
Prepariamo le funzioni concordate e durante l'implementazione ne verifichiamo il collegamento con i segnali e gli impianti reali. Le condizioni di collaudo devono corrispondere alla macchina in questione.
Consegna della modifica
Nell'entità concordata esaminiamo comandi, funzioni modificate e documentazione di progetto. L'accordo comprende anche il supporto successivo richiesto.
La verifica riguarda anche l'interruzione e la ripresa del ciclo
L'entità dei collaudi viene stabilita in base all'intervento sul controllo e ai requisiti dell'impianto specifico.
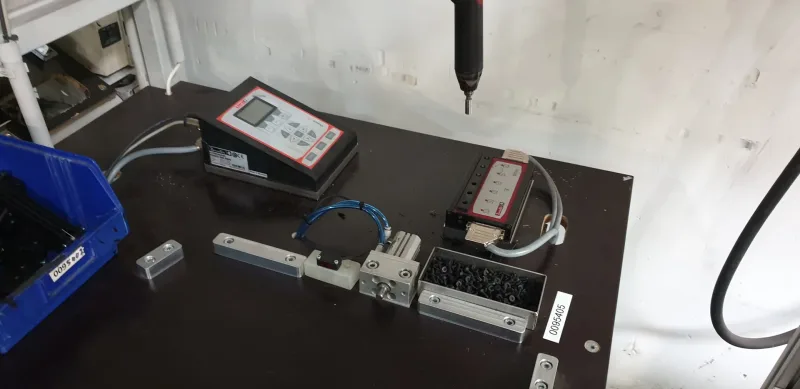
Sequenza di lavoro
Dimostrazione delle funzioni e varianti concordate, compresi i collegamenti con azionamenti, sensori e macchine collegate.
Comandi e stati anomali
Verifica dei messaggi concordati, delle reazioni a una condizione mancante e della procedura dell'operatore in caso di interruzione o ripresa dell'operazione.
Versione consegnata
Entità concordata in anticipo di progetto, backup e descrizione delle modifiche, perché sia chiaro quale versione corrisponde allo stato consegnato.
Cosa deve dimostrare il collaudo del programma modificato
Il completamento corretto di un ciclo non descrive del tutto il risultato atteso.
Esempio di specifica: dopo l'interruzione di un'operazione l'operatore deve capire perché la macchina si è fermata e qual è la procedura concordata per proseguire. Nella preparazione della modifica descrivete quindi anche i messaggi, le condizioni mancanti e il collegamento con gli impianti circostanti.
L'entità dei collaudi viene stabilita per la macchina specifica. Alla consegna definiamo anche la versione del progetto, i backup e la descrizione delle modifiche, perché sia chiaro quale documentazione corrisponde al controllo modificato.
Domande sull'intervento sul controllo della macchina
È possibile modificare un programma PLC esistente?
La valutazione dipende dal tipo di sistema di controllo, dalla disponibilità del progetto o di un backup e dalla modifica richiesta.
Per la richiesta basta la marca del PLC?
Se possibile indicate il tipo esatto di CPU, l'ambiente di sviluppo e la sua versione, il pannello operatore e le comunicazioni utilizzate. Sotto la stessa marca esistono diverse generazioni di sistemi.
E se non abbiamo il progetto sorgente?
Indicate cosa è disponibile: backup, documentazione elettrica, descrizione del ciclo e accessi. La documentazione mancante può limitare la possibilità o l'entità dell'intervento; occorre prima valutare il sistema specifico.
Modificate il programma di un impianto di un altro fornitore?
Valutiamo la possibilità di modifica in base al sistema, alla disponibilità del progetto, alla documentazione e alle autorizzazioni di accesso. Nella richiesta indicate il fornitore originale e la modifica richiesta.
Come preparare un intervento durante un fermo limitato?
Indicate le finestre temporali disponibili e i collegamenti con le altre macchine. Prima dell'intervento occorre concordare l'entità della modifica, i collaudi e le condizioni di ripristino della produzione.
Riceveremo il progetto del programma e la formazione?
Prima della realizzazione concordiamo l'entità di progetti, backup, descrizione delle modifiche e formazione da consegnare. Teniamo conto della documentazione e delle licenze di altri fornitori.
Cosa deve mostrare il pannello operatore in caso di errore di montaggio?
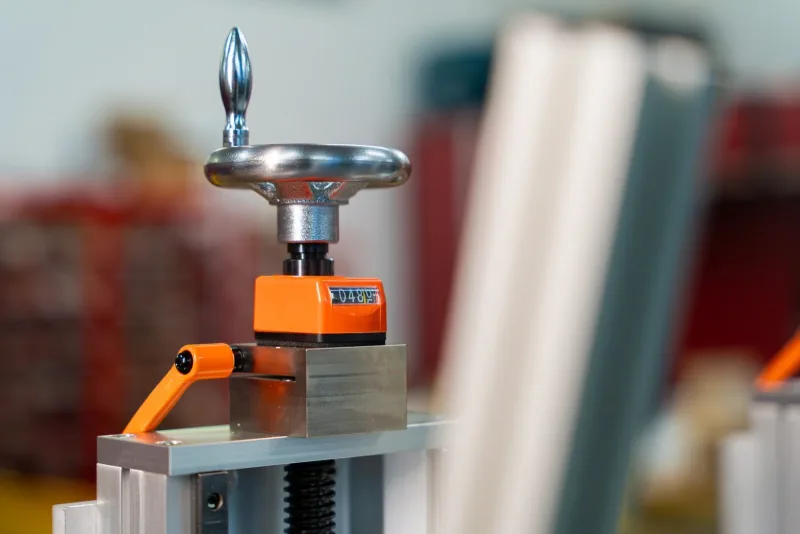
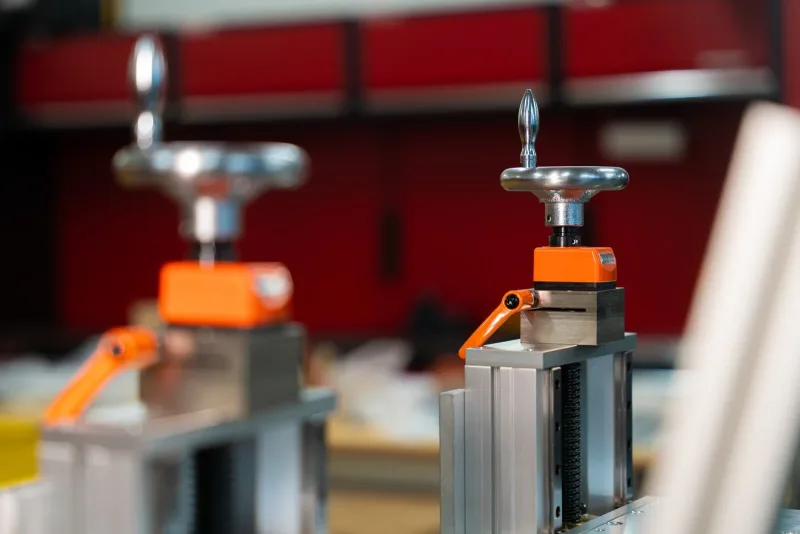
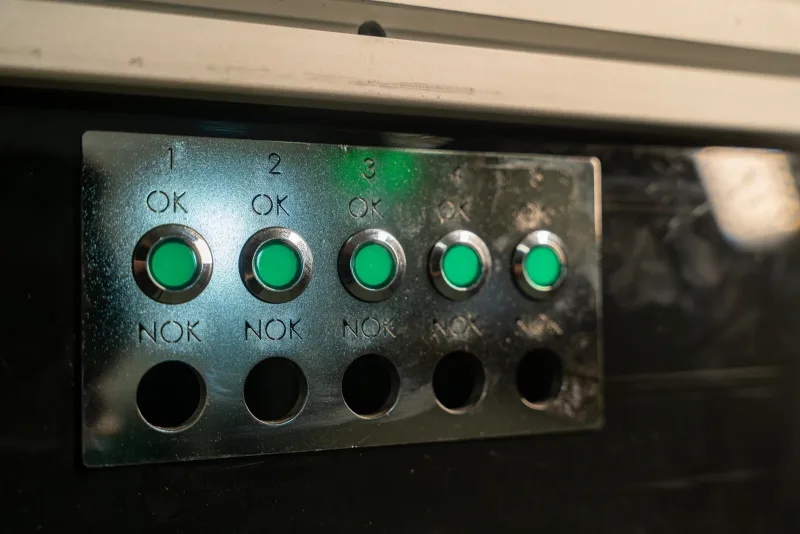
Stabilite quale errore deve riconoscere l'operatore e come lo correggerà. Nella nostra realizzazione di un'attrezzatura di controllo il pannello mostra la posizione dell'elemento di bloccaggio mancante, il pezzo resta bloccato e dopo la correzione il controllo viene ripetuto. Questo esempio aiuta a descrivere la reazione richiesta della vostra postazione.
Come descrivere un problema che non si presenta a ogni ciclo?
Annotate quando e con quale variante del prodotto si è verificato, cosa lo ha preceduto e quale messaggio ha mostrato il pannello. Indicate la frequenza ed eventuali relazioni con un riattrezzaggio o con una nuova versione del programma. Fotografie del messaggio o una breve registrazione di un ciclo normale completano la descrizione; il solo testo dell'errore potrebbe non spiegarne la causa.
Quali sistemi di controllo si possono includere in una richiesta di programmazione PLC?
Nella programmazione PLC lavoriamo con sistemi Siemens, Allen-Bradley, Mitsubishi, Omron, Beckhoff e GE. Per valutare l'impianto specifico ci servono il tipo esatto di unità di controllo, il progetto o il backup disponibile, la modifica richiesta e le condizioni di accesso. Confermeremo la possibilità di intervento e l'entità dei lavori in base a questa documentazione.
Perché scegliere la nostra programmazione PLC?
Soluzioni personalizzate
Adattiamo la programmazione alle vostre esigenze e alle condizioni operative.
Ottimizzazione della produzione
Garantiamo la massima efficienza e affidabilità dei vostri impianti.
Tecnologie moderne
Utilizziamo i più recenti sistemi PLC e linguaggi di programmazione (Siemens, Allen-Bradley, Mitsubishi, Omron, Beckhoff, GE).
Integrazione senza problemi
Le nostre soluzioni collegano facilmente i vostri sistemi e impianti esistenti.
Supporto e assistenza
Offriamo supporto a lungo termine, modifiche del codice e formazione degli operatori.
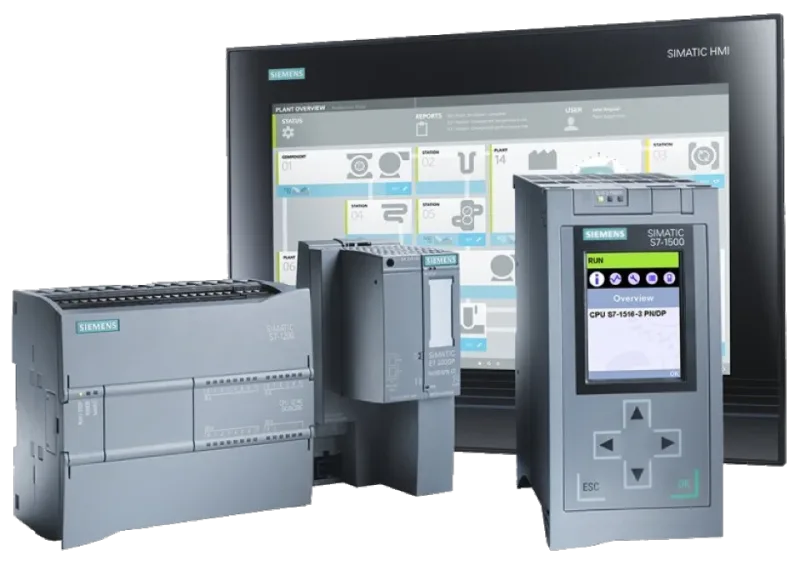
La programmazione PLC (Programmable Logic Controller) è un elemento chiave dell'automazione industriale. Consente di controllare in modo efficiente macchine e processi in tempo reale, aumentando la produttività, riducendo gli errori e ottimizzando i costi operativi. Grazie a un approccio personalizzato siamo in grado di creare soluzioni su misura per le vostre esigenze.
Realizzazioni e tecnologie con cui lavoriamo
Abbiamo esperienza in un'ampia gamma di settori industriali, dalla produzione e logistica fino all'industria alimentare e all'energia.
Lavoriamo con i principali produttori di PLC, tra cui:
- Siemens (S7-1200, S7-1500, TIA Portal)
- Allen-Bradley (Rockwell Automation)
- Mitsubishi, Omron, Beckhoff e GE
Offriamo anche l'integrazione con sistemi SCADA, pannelli HMI e tecnologie IoT per il monitoraggio e il controllo a distanza.
Come volete contattarci?
Contattateci direttamente
+420 778 080 606 sekela@sekela.cz
Proseguite con il modulo di richiesta
Descrivete ciò di cui avete bisogno. Potete allegare documentazione.